1. Einführung
Wahrscheinlich hat jeder schon einmal den Begriff "Niet" gehört, denn das Konzept der Nietung gibt es schon sehr lange... viel länger, als man erwarten würde.
Bereits 2500 v. Chr. wurden in Griechenland Vollniete zur Verbindung von Bronzeteilen verwendet. Obwohl der Verarbeitungsmechanismus etwas anders war (er wurde durch Verformung des zylindrischen Schafts erreicht), war das Konzept der Nietung geboren.
Die Blindniete, wie wir sie heute kennen, wurden vom Vollniet entwickelt. 1916 erfand und patentierte der britische Ingenieur Hamilton Neil Wylie den ersten Blindniet, der es einer einzelnen Person ermöglichte, eine Nieteung herzustellen zu setzen, wobei der Zugang nur von einer Seite aus erfolgen musste. Zuvor war für die Verarbeitung von Vollnieten der Zugang zu beiden Seiten der zu fügenden Bauteile erforderlich, was eine sehr arbeitsintensive und zeitaufwändige Aufgabe war. Durch die Verwendung von Blindnieten wurden Arbeitskräfte freigesetzt und die Produktion konnte gesteigert, was auch heute noch einen erheblichen Kostenvorteil darstellt. (Quelle: https://madeupinbritain.uk/Pop_Rivet).
Blindniete sind seither zu einer wichtigen Verbindungstechnik in vielen Industriezweigen geworden.
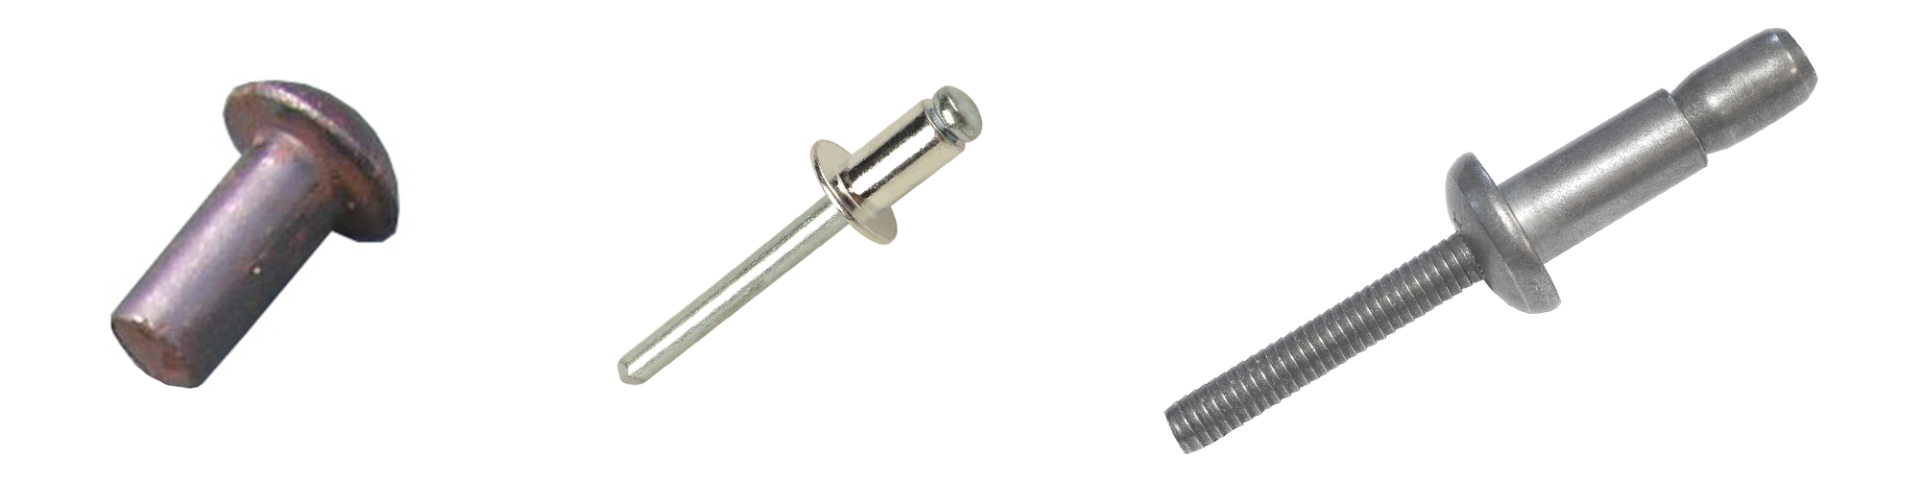
Abbildung 1: Von links nach rechts: Bronzeniet im alten Stil, Wylie-Niet, Huck Magna-Lok Strukturblindniet.
Definition Blindniet
Ein Blindniet ist ein einteiliges Verbindungselement, das aus zwei Komponenten besteht: der Blindniethülse und dem Blindnietdorn. Wenn auf den Nietdorn eine Zugkraft ausgeübt wird, drückt der Nietdornkopf auf die Niethülse, wodurch sich ihr Durchmesser auf der Blindseite der Anwendung vergrößert und sie fixiert wird. Ein einfacher, aber wirksamer Mechanismus. Ein struktureller Blindniet hält den Nietdorn nach der Installation im Nietkörper (Hülse) und sorgt so für zusätzliche Zug- und Schertragfähigkeit.
Der Hauptvorteil von Blindnieten besteht darin, dass der Zugang nur auf einer Seite der Anwendung erforderlich ist, so dass in der Regel nur eine Person für die Installation benötigt wird. Die einteilige Konstruktion der Blindniete ermöglicht die Verarbeitung unmittelbar nach dem Einführen in die vorgelochten Bauteile. Das Verfahren ist sehr schnell, sauber und sicher und liefert durchgängig gleichmäßige Ergebnisse, ohne dass Fachpersonal erforderlich ist.
Strukturblindniete sind in der Regel in Größen von 4,8 mm (3/16'') bis zu 19,1 mm (3/4'') erhältlich.
2. Bezeichnung
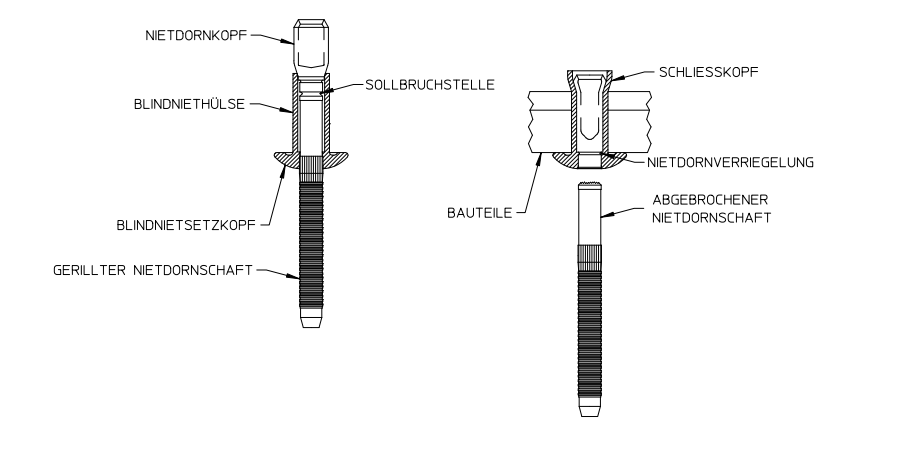
Abbildung 1: Bezeichnung der Hauptbestandteile eines Blindniets (vor dem Einbau links, nach dem Einbau rechts)
2.1. Blindnietsetzkopf
Der Blindnietsetzkopf oder Hülsenkopf befindet sich auf der Verarbeitungsseite, d. h. auf der zugänglichen Seite der Verbindung. Durchmesser und Form können je nach den Anforderungen der Anwendung variieren. Die häufigste Form ist der Flachrundkopf (siehe Abbildung unten). Übergroße Flachköpfe (auch Tellerkopf genannt, siehe Abbildung unten) werden zum Beispiel verwendet, um sehr weiche oder dünne Materialien zu verbinden. Senkköpfe werden verwendet, um sicherzustellen, dass es keine Überstände gibt, und ermöglichen eine glatte Bauteiloberfläche, um z. B. das Risiko des Verhakens oder des Widerstandes zu verringern.
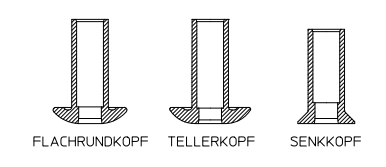
Abbildung 2: Übliche Kopfformen
2.2. Blindniethülse
Die Blindniethülse ist der Hauptteil des Befestigungselements, der sich unterhalb des Blindnietsetzkopfes befindet und der in das Verbindungsmaterial (vorbereitete Bohrung) eingesetzt wird. Die Niethülse bestimmt in Verbindung mit dem Nietdorn die Tragfähigkeit des Niets. Der zulässige Klemmbereich eines Blindniets wird durch die Hülsenlänge bestimmt und muss passend zur Gesamtdicke der zu fügenden Bauteile gewählt werden (Abbildung 3).
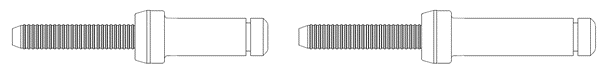
Abbildung 3: Unterschiedliche Längen der Niethülse für geringe Bauteildicken (links) und große Bauteildicken (rechts)
2.3. Nietdornkopf
Der Nietdornkopf dient dazu, die Blindniethülse während der Verarbeitung des Blindniets umzuformen und den Schließkopf auf der unzugänglichen Seite der Verbindung zu bilden. Wenn der Nietdornkopf in oder gegen die Niethülse gezogen wird, zwingt er die Niethülse, sich auf der Blindseite auszudehnen oder zu verformen. Der Schließkopf weist je nach Blindniettyp unterschiedliche Geometrien auf. Die gängigsten Arten von Strukturblindnieten (bestimmt durch die Art der Schließkopfbildung) sind hülsenfaltende und hülsenweitende Blindniete. (Abbildung 4)
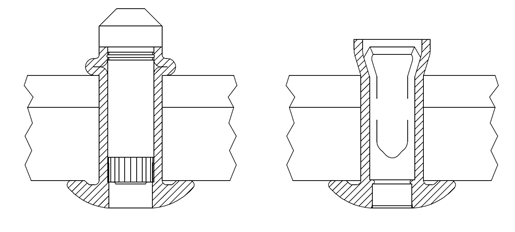
Abbildung 4: Hülsenfaltender Blindniet (links) und Hülsenweitender Blindniet (rechts)
2.4. Sollbruchstelle
Strukturblindniete verfügen in der Regel über eine Sollbruchstelle am Nietdorn. Beim Einbau reißt der Nietdorn an der Sollbruchstelle ab, nachdem der Schließkopf geformt wurde. Die Bruchkraft der Sollbruchstelle ist so ausgelegt, dass der Nietdorn erst abreißt, wenn der Schließkopf korrekt geformt ist. Um Blindniete herzustellen, die eine gleichbleibende Qualität und Funktion bei der Verarbeitung aufweisen, ist daher umfangreiches Fachwissen in der Konstruktion und Fertigung entscheidend.
2.5. Restnietdorn
Der Restnietdorn verbleibt nach der Montage in der Niethülse. Der Anteil des Restnietdorns an der Tragfähigkeit der Verbindung hängt von der Art des verwendeten Blindnietes ab. Nietdorne, die bündig mit dem Setzkopf abreißen, tragen in der Regel wesentlich zur Übertragung externer Lasten bei.. Blindniete, bei denen der Nietdorn nicht bündig abbricht, sind von der Tragfähigkeit (Festigkeit) der Niethülse abhängig, da nicht garantiert werden kann, dass der Restnietdorn die Lasten in der Verbindung aufnimmt. Die Herstellung von Blindnieten mit Plansollbruchdorn und Nietdornverriegelung ist in hohem Maße konstruktions- und fertigungstechnisch anspruchsvoll und ein Qualitätsmerkmal, welches bei billigeren Blindnieten oft nicht gegeben ist.
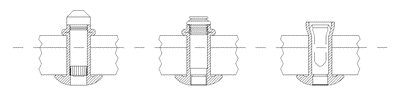
Abbildung 5: Lage der Sollbruchstelle bei verschiedenen Niettypen
2.6. Nietdornschaft
Nach der Installation wird der abgebrochene Teil des Nietdorns durch das Mundstück des Verarbeitungswerkzeugs abgeführt und ausgeworfen. Im Allgemeinen werden die abgebrochenen Nietdorne in speziellen Behältern gesammelt, die auf der Rückseite des Werkzeugs angebracht sind.
3. Verarbeitung
3.1. Werkzeuge für den Einbau
Je nach Nietmaterial und -durchmesser, der Anwendung und dem Ort der Montage gibt es eine Vielzahl von Verarbeitungswerkzeugen. In der Vergangenheit waren pneumatische und hydraulische Verarbeitungsgeräte dominierend, aber die jüngsten Fortschritte in der Entwicklung von akkubetriebenen Werkzeugen ermöglichen in vielen Bereichen vermehrt den Einsatz von elektrischen Geräten, welche Blindniete mit einem Durchmesser von bis zu 12,7 mm (1/2‘‘) installieren können (Huck BV13 / BV17). Welches Werkzeug für die Installation eines Befestigungselements empfohlen wird, hängt von der jeweiligen Situation sowie von der Art, der Anzahl, dem Material und dem Durchmesser der zu installierenden Niete ab.
Bei Großserienanwendungen kann eine automatisierte Verarbeitung eingesetzt werden. Für sicherheitskritische Anwendungen kann der Installationsprozess mit einer zusätzlichen Hard- und Softwarelösung überwacht und dokumentiert werden.
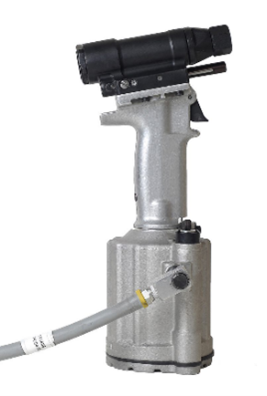
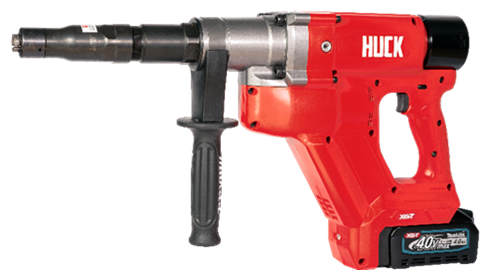
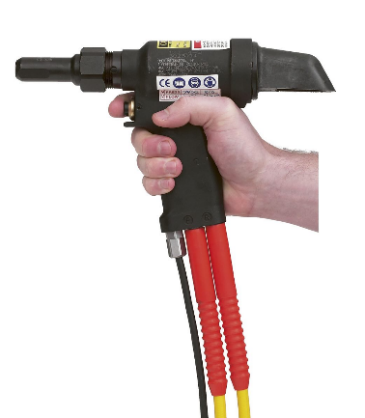
Abbildung 6: Pneumatische (links), elektrische/Batterie (Mitte) und hydraulische (rechts) Verarbeitungswerkzeuge
3.2. Verarbeitungsprozess
Zunächst wird der Blindniet in die vorbereitete(n) Bohrung(en) der zu verbindenden Bauteile gesteckt. Das Mundstück des Werkzeugs wird über den gerillten Nietdorn des Verbindungselements gesetzt und kann über den Auslöser aktiviert werden. Die Verarbeitung sollte erst gestartet werden, wenn der Setzkopf sowie die zu verbindenden Bauteile plan aufeinanderliegen.
Wenn das Werkzeug am Nietdorn zieht, werden die Bauteile zwischen dem Setzkopf auf der Einbauseite der Anwendung und dem sich bildenden Schließkopf auf der Blindseite zusammengedrückt. Sobald der Restnietdorn dauerhaft in der Niethülse verriegelt ist, bricht der Nietdorn an der Sollbruchstelle ab und die Installation ist abgeschlossen. Der Vorgang ist nahezu augenblicklich: Die eigentliche mechanische Verarbeitung dauert in der Regel weniger als 1 Sekunde, während der gesamte Vorgang (einschließlich des Einsetzens des Niets) in der Regel nur wenige Sekunden in Anspruch nimmt.
4. Werkstoffe
Übliche Werkstoffe für Blindniete sind niedrig legierte Kohlenstoffstähle, nichtrostende Stähle oder Aluminiumlegierungen; bei speziellen Anwendungen können auch andere Werkstoffe und Legierungen verwendet werden. Während der Nietdorn und die Niethülse entweder aus demselben oder aus unterschiedlichen Werkstoffen bestehen können, muss der Dorn härter als die Hülse sein, damit sich diese während der Montage verformen kann. Während nichtrostende Stähle und Aluminiumlegierungen oft ohne zusätzlichen Oberflächenschutz auskommen, werden Blindniete aus Kohlenstoffstahl in der Regel durch Beschichtungen vor Korrosion geschützt.
5. Beschichtungen
Je nach Anwendung und Anforderungen an die Korrosionsbeständigkeit stehen verschiedene Beschichtungsarten und -dicken zur Verfügung, wobei die gebräuchlichsten Ausführungen galvanische Beschichtungssysteme auf Zinkbasis (Zn) sind. Die Korrosionsbeständigkeit kann über die Schichtdicke eingestellt werden. Wenn eine Konversionsschicht (Passivierung) oder eine Versiegelung/Deckschicht aufgebracht wird, kann die Korrosionsbeständigkeit weiter verbessert werden. Die Korrosionsbeständigkeit wird im Allgemeinen in einem neutralen Salzsprühtest (ISO 9227) geprüft und in Stunden gemessen.
Wenn Sie Fragen zu Blindnieten haben oder wissen möchten, wie sie in Ihrer Anwendung eingesetzt werden können, zögern Sie nicht, sich an unser Technikteam zu wenden, das Sie gerne unterstützt.